


การขึ้นรูปปลายท่อ: การลดและขยายปลายท่อส่งผลต่อประสิทธิภาพและการประกอบชิ้นส่วนยานยนต์อย่างไร
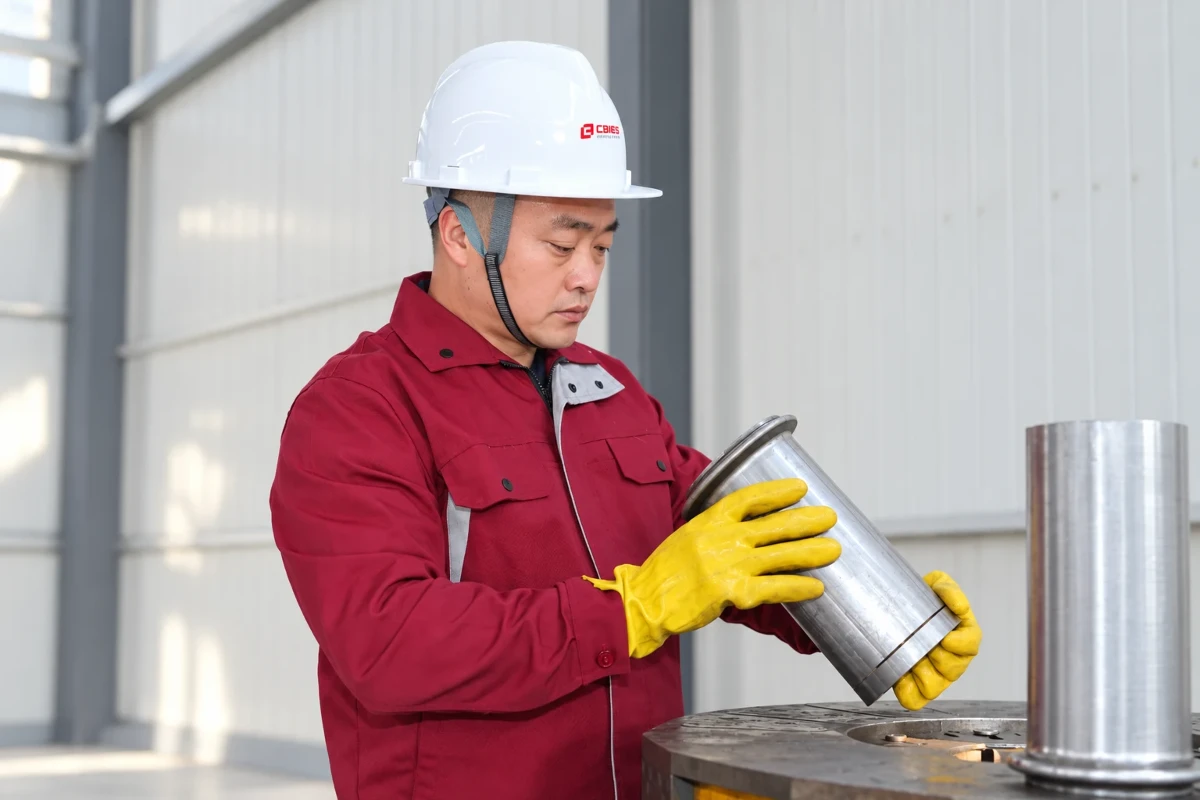
ในการผลิตท่อในยานยนต์ ปลายท่อมักจะเป็นมากกว่าการสิ้นสุดของชิ้นส่วนที่เป็นท่อ โดยอาจกำหนดวิธีการแทรก วางตำแหน่ง เชื่อมต่อ เชื่อม ยึดหรือเชื่อมต่อกับส่วนประกอบอื่นๆ ของยานยนต์ ด้วยเหตุนี้การขึ้นรูปปลายท่อไม่ควรถือเป็นการดำเนินการเชิงมิติเพียงอย่างเดียว คุณภาพของส่วนปลายที่ขึ้นรูปอาจส่งผลต่อความสม่ำเสมอในการประกอบ และท้ายที่สุดคือความน่าเชื่อถือของส่วนประกอบที่เสร็จแล้ว
การขึ้นรูปปลายท่อครอบคลุมกระบวนการต่างๆ สำหรับการสร้างรูปทรงเชิงฟังก์ชันที่ส่วนปลายของท่อ รวมถึงการขยาย การลดขนาด การบานออก การเยื้อง และการเทเปอร์ บทความนี้เน้นไปที่การลดขนาดปลายท่อและการขยายปลายท่อโดยเฉพาะ โดยตรวจสอบสิ่งที่เกิดขึ้นกับวัสดุระหว่างการขึ้นรูป อะไรเป็นตัวกำหนดความสามารถในการขึ้นรูป ข้อบกพร่องใดที่อาจเกิดขึ้นได้ และรูปทรงที่ได้จะส่งผลต่อการประกอบรถยนต์และประสิทธิภาพของส่วนประกอบอย่างไร
1. เหตุใดการขึ้นรูปปลายท่อจึงมีความสำคัญในการผลิตชิ้นส่วนยานยนต์
จุดประสงค์ของการขึ้นรูปปลายท่อไม่ใช่แค่การทำให้ปลายท่อเล็กลงหรือใหญ่ขึ้นเท่านั้นเป็นการสร้างรูปทรงเรขาคณิตที่มีการควบคุมซึ่งตอบสนองความต้องการการทำงานขั้นปลายน้ำข้อกำหนดดังกล่าวอาจเกี่ยวข้องกับการเชื่อมต่อ การวางตำแหน่ง การแทรก การเชื่อมต่อ หรือการกวาดล้าง ทั้งนี้ขึ้นอยู่กับการออกแบบส่วนประกอบ
1.1 การสร้างเรขาคณิตการเชื่อมต่อที่จำเป็น
ท่อตรงที่มีหน้าตัดคงที่ไม่สามารถให้รูปทรงที่จำเป็นในการเชื่อมต่อกับท่อหรือส่วนประกอบอื่นได้เสมอไป การลดส่วนท้ายสามารถสร้างส่วนปลายที่เล็กลงสำหรับการแทรกหรือการต่อ ในขณะที่การขยายส่วนปลายสามารถสร้างส่วนปลายที่ใหญ่ขึ้นหรือการเปลี่ยนแปลงที่กำหนดไว้ซึ่งจำเป็นสำหรับการเชื่อมต่อและการประกอบ
1.2 สนับสนุนการชุมนุมอย่างสม่ำเสมอ
ปลายที่เกิดขึ้นจะกลายเป็นส่วนหนึ่งของส่วนต่อประสานระหว่างส่วนประกอบต่างๆ เส้นผ่านศูนย์กลาง ความกลม ความยาว และรูปทรงของการเปลี่ยนผ่านสามารถส่งผลต่อการแทรก การปรับให้พอดี และการวางตำแหน่งได้ในการผลิตยานยนต์ปริมาณมาก ความสามารถในการทำซ้ำมีความสำคัญพอๆ กับขนาดที่ระบุ: กระบวนการจะต้องผลิตชิ้นส่วนที่ประกอบอย่างสม่ำเสมอจากชุดหนึ่งไปอีกชุดหนึ่ง
1.3 การปกป้องประสิทธิภาพของส่วนประกอบดาวน์สตรีม
การขึ้นรูปส่วนปลายจะเปลี่ยนรูปทรงเฉพาะที่และสถานะของวัสดุของท่อ หากการเสียรูปถูกควบคุมมากเกินไปหรือควบคุมได้ไม่ดี อาจเกิดข้อบกพร่อง เช่น การแตกร้าว รอยย่น การโก่งงอเฉพาะจุด หรือการเปลี่ยนแปลงความหนาที่ไม่พึงประสงค์ได้ ปัญหาเหล่านี้อาจไม่ถูกแยกออกจากการดำเนินการขึ้นรูป สิ่งเหล่านี้อาจส่งผลต่อคุณภาพการเชื่อม ความแม่นยำในการประกอบ และความน่าเชื่อถือของชิ้นส่วนที่เสร็จแล้ว
2. การลดและขยายปลายท่อ: จะเกิดอะไรขึ้นระหว่างการขึ้นรูป
การลดขนาดและการขยายปลายท่อเป็นการดำเนินการขึ้นรูปพลาสติกในท้องถิ่น ในการขึ้นรูปด้วยแม่พิมพ์ การเจาะหรือแม่พิมพ์โดยเฉพาะจะบังคับปลายท่อให้อยู่ในรูปทรงที่ต้องการ การเสียรูปเกี่ยวข้องกับการดัดงอและการไม่งอ การยืดหรือการบีบอัดเส้นรอบวง และการเสียดสีที่ส่วนต่อประสานระหว่างท่อเครื่องมือกับท่อ รูปร่างที่ได้จะขึ้นอยู่กับรูปทรงของท่อเริ่มต้น พฤติกรรมของวัสดุ เครื่องมือ และสภาวะของกระบวนการ
ความท้าทายทางวิศวกรรมจึงไม่ใช่แค่การบรรลุเส้นผ่านศูนย์กลางเป้าหมายเท่านั้นกระบวนการจะต้องเป็นแนวทางในการไหลของวัสดุโดยไม่เกินขีดจำกัดความสามารถในการขึ้นรูปของท่อ
2.1 การลดขนาดปลายท่อ
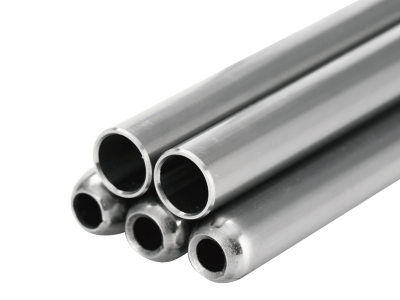
การลดขนาดปลายท่อจะลดเส้นผ่านศูนย์กลางของปลายท่อเฉพาะที่เพื่อสร้างรูปทรงปลายท่อที่เล็กลงหรือเรียวลง ในระหว่างการขึ้นรูป วัสดุจะถูกบีบอัดตามเส้นรอบวงและไหลลงสู่โปรไฟล์ที่ลดลง ปริมาณและการกระจายของการเสียรูปขึ้นอยู่กับอัตราส่วนการลด ความยาวในการขึ้นรูป รูปทรงของแม่พิมพ์ ความหนาของผนัง และคุณสมบัติของวัสดุ
เนื่องจากการเสียรูปเกิดขึ้นเฉพาะที่ การเปลี่ยนระหว่างส่วนท่อเดิมและส่วนที่ลดลงจึงมีความสำคัญ การเปลี่ยนแปลงอย่างกะทันหันหรือควบคุมได้ไม่ดีอาจเพิ่มการเสียรูปเฉพาะที่ และทำให้มีโอกาสเกิดข้อบกพร่องมากขึ้น สำหรับชิ้นส่วนยานยนต์ที่มีความแม่นยำ ดังนั้นจึงต้องควบคุมเส้นผ่านศูนย์กลาง ความกลม ความยาว และรูปทรงการเปลี่ยนขั้นสุดท้ายร่วมกัน

2.2 การขยายปลายท่อ
การขยายปลายท่อจะเพิ่มเส้นผ่านศูนย์กลางของส่วนที่กำหนดของปลายท่อ วัสดุถูกดันออกไปด้านนอกและมีการยืดเส้นรอบวง เมื่อเปรียบเทียบกับการลดลง การขยายตัวสามารถสร้างแนวโน้มที่แข็งแกร่งต่อการทำให้ผอมบางเฉพาะที่ในพื้นที่ขยาย โดยเฉพาะอย่างยิ่งเมื่อการขยายตัวที่ต้องการมีขนาดใหญ่
อัตราการขยายตัว ความยาวในการขึ้นรูป รูปทรงของเครื่องมือ และความเหนียวของวัสดุ ล้วนส่งผลต่อการที่ท่อสามารถเข้าถึงรูปทรงเป้าหมายได้โดยไม่เกิดการแตกหักหรือความไม่มั่นคงอื่นๆ การเปลี่ยนแปลงระหว่างส่วนที่ขยายและส่วนที่ไม่มีรูปทรงก็มีความสำคัญเช่นกัน เนื่องจากจะเน้นไปที่การเสียรูปภายในภูมิภาคที่กำหนด
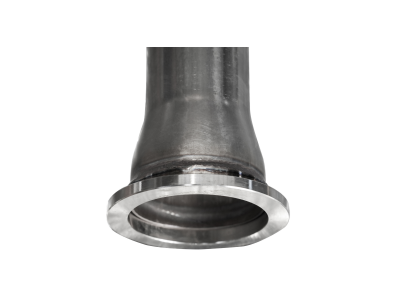
การวูบวาบเป็นกระบวนการที่เกี่ยวข้องกับการขึ้นรูปปลายท่อ แต่ไม่ควรใช้สลับกันกับการขยายปลายท่อทั่วไป โดยทั่วไปแล้วบานแฟลร์หมายถึงการสร้างรูปทรงเรขาคณิตส่วนปลายบานหรือทรงกรวยโดยเฉพาะ บ่อยครั้งสำหรับการเชื่อมต่อหรือการปิดผนึกโดยเฉพาะ

3. อะไรเป็นตัวกำหนดความสามารถในการขึ้นรูปของปลายท่อ
ปลายท่อไม่สามารถสร้างรูปทรงตามอำเภอใจได้ง่ายๆ โดยการเพิ่มแรงขึ้นรูป ความสามารถในการขึ้นรูปขึ้นอยู่กับปฏิสัมพันธ์ระหว่างคุณสมบัติของวัสดุ รูปทรงของท่อเริ่มต้น รูปทรงของเป้าหมาย เครื่องมือ และสภาวะของกระบวนการ การวิจัยเกี่ยวกับการขยายและลดท่อระบุการแตกหักแบบเหนียว, รอยย่น,และการโก่งงอในท้องถิ่นเป็นข้อจำกัดในการขึ้นรูปที่สำคัญ
3.1 คุณสมบัติของวัสดุ
ความแข็งแรงของผลผลิต, แรงดึง, การยืดตัว,และพฤติกรรมการแข็งตัวของความเครียดมีอิทธิพลต่อวิธีที่ท่อตอบสนองต่อการเสียรูปของพลาสติกในท้องถิ่น วัสดุที่มีความเหนียวจำกัดอาจเสี่ยงต่อการแตกร้าวมากกว่าเมื่อการขึ้นรูปทำให้เกิดความเครียดเฉพาะที่สูง ในขณะที่การชุบแข็งของวัสดุสามารถเปลี่ยนภาระที่จำเป็นสำหรับการเสียรูปในภายหลัง
3.2 เรขาคณิตของท่อและความหนาของผนัง
เส้นผ่านศูนย์กลางภายนอก ความหนาของผนัง และความสัมพันธ์ระหว่าง OD กับความหนาของผนัง ส่งผลต่อความมั่นคงของท่อในระหว่างการขึ้นรูปส่วนปลาย ความกลมเริ่มต้นและความสม่ำเสมอของมิติก็มีความสำคัญเช่นกัน เนื่องจากกระบวนการขึ้นรูปเริ่มต้นจากรูปทรงของท่อจริง ไม่ใช่โปรไฟล์ CAD ในอุดมคติ
3.3 อัตราส่วนการลดหรือขยาย
การเปลี่ยนแปลงเส้นผ่านศูนย์กลางที่ต้องการเป็นหนึ่งในตัวแปรกระบวนการพื้นฐาน เมื่ออัตราส่วนการขึ้นรูปเพิ่มขึ้น การเสียรูปเฉพาะจุดจะมีความต้องการมากขึ้น และหน้าต่างการขึ้นรูปที่มีอยู่ก็จะแคบลง ด้วยเหตุนี้เรขาคณิตของเป้าหมายควรพิจารณาร่วมกับความสามารถในการขึ้นรูปของวัสดุและความหนาของผนัง แทนที่จะระบุอย่างอิสระ
3.4 รูปทรงของเครื่องมือและสภาวะกระบวนการ
รัศมีเครื่องมือ มุมในการขึ้นรูป ความยาวในการขึ้นรูป การหล่อลื่น และสภาวะการขึ้นรูปมีอิทธิพลต่อการไหลและแรงเสียดทานของวัสดุ รูปทรงของเครื่องมือจะต้องควบคุมการเปลี่ยนผ่านไปยังโปรไฟล์ขั้นสุดท้าย แทนที่จะบังคับวัสดุให้รองรับการเปลี่ยนแปลงรูปร่างอย่างกะทันหัน
4. ข้อบกพร่องในการขึ้นรูปปลายท่อทั่วไปและเหตุใดจึงเกิดขึ้น
ข้อบกพร่องที่สำคัญที่สุดในการขึ้นรูปไม่ได้เป็นเพียงความสวยงามเท่านั้น สิ่งเหล่านี้บ่งชี้ว่าการไหลของวัสดุ การเสียรูป หรือการควบคุมกระบวนการได้เคลื่อนออกไปนอกหน้าต่างการขึ้นรูปที่ต้องการ
4.1 การแคร็ก
การแตกร้าวสามารถเกิดขึ้นได้เมื่อสายพันธุ์พลาสติกในท้องถิ่นเกินความสามารถในการขึ้นรูปของวัสดุการขยายตัวมากเกินไป คุณสมบัติของวัสดุที่ไม่เหมาะสม รูปทรงการเปลี่ยนผ่านที่ไม่เอื้ออำนวย หรือพารามิเตอร์กระบวนการที่ไม่เหมาะสมอาจเพิ่มความเสี่ยงได้รอยแตกร้าวในบริเวณที่ก่อตัวอาจทำให้ความสมบูรณ์ของโครงสร้างของชิ้นส่วนลดลง และอาจกลายเป็นจุดเริ่มต้นของความล้มเหลว
4.2 รอยย่น
การย่นเกี่ยวข้องกับการเสียรูปของแรงอัดที่ไม่เสถียร อาจเกิดขึ้นเมื่อผนังท่อไม่สามารถคงตัวได้ภายใต้สภาวะการขึ้นรูปที่กำหนด รูปทรงของเครื่องมือ ความยาวของท่อที่ไม่รองรับ และพารามิเตอร์การขึ้นรูป ล้วนส่งผลต่อลักษณะการทำงานนี้
4.3 การโก่งงอและการบิดเบี้ยวเฉพาะที่
การโก่งงอเฉพาะจุดหรือการบิดเบี้ยวของหน้าตัดสามารถป้องกันไม่ให้ส่วนปลายที่ขึ้นรูปไม่สามารถบรรลุรูปทรงที่ต้องการได้ สิ่งนี้มีความเกี่ยวข้องอย่างยิ่งเมื่อท่อมีผนังบางหรือเมื่อรูปทรงเรขาคณิตที่ขึ้นรูปทำให้เกิดการบีบอัดและการโค้งงอที่ไม่เอื้ออำนวย
4.4 การเปลี่ยนแปลงความหนาของผนัง
การไหลของพลาสติกสามารถเปลี่ยนความหนาของผนังในพื้นที่ได้การขยายตัวอาจทำให้เกิดการผอมบางในบริเวณที่มีการขยายตัวสูง ในขณะที่การลดลงอาจทำให้เกิดความหนาเฉพาะที่ ขึ้นอยู่กับสภาพการขึ้นรูปและการไหลของวัสดุ ควรพิจารณาการกระจายความหนาที่เกิดขึ้นเมื่อบริเวณที่ขึ้นรูปมีข้อกำหนดด้านโครงสร้างหรือความล้า
4.5 ส่วนเบี่ยงเบนมิติและรูปไข่
แม้ว่าจะไม่เกิดการแตกร้าวหรือรอยย่นที่มองเห็นได้ ความแปรผันของมิติอาจทำให้ปลายท่อที่ขึ้นรูปแล้วไม่เหมาะสมสำหรับการประกอบ เส้นผ่านศูนย์กลาง ความกลม ความยาวในการขึ้นรูป และขนาดการเปลี่ยนจะต้องอยู่ภายในพิกัดความเผื่อตามหน้าที่ของส่วนประกอบ
5. การขึ้นรูปปลายท่อส่งผลต่อความแม่นยำในการประกอบอย่างไร
ความสำคัญในทางปฏิบัติของคุณภาพการขึ้นรูปขั้นสุดท้ายจะชัดเจนในการประกอบ ปลายท่อที่ขึ้นรูปมักเป็นส่วนต่อประสานและรูปแบบเล็กๆ ที่อินเทอร์เฟซนั้นสามารถแปลงเป็นรูปแบบแอสเซมบลีที่ใหญ่ขึ้นได้.
5.1 ความพอดีและการสอดใส่
เส้นผ่านศูนย์กลางและความกลมที่เกิดขึ้นจะส่งผลต่อความง่ายดายในการใส่หรือประกอบส่วนประกอบหนึ่งเข้ากับอีกชิ้นหนึ่ง การแปรผันของเส้นผ่านศูนย์กลางที่มากเกินไป การตกไข่ หรือการเสียรูปเฉพาะจุดอาจเพิ่มแรงในการแทรกหรือป้องกันความพอดีที่ต้องการได้
5.2 การเข้าร่วมความสม่ำเสมอ
เมื่อปลายที่ขึ้นรูปแล้วถูกเชื่อม ต่อด้วยกลไก หรือจับยึด รูปทรงของปลายจะส่งผลต่อวิธีที่ชิ้นส่วนที่ผสมพันธุ์มารวมกัน รูปทรงส่วนปลายที่สอดคล้องกันช่วยสร้างสภาพข้อต่อที่ทำซ้ำได้ และลดความแปรปรวนในการทำงานดาวน์สตรีม
5.3 ความแม่นยำของตำแหน่ง
ความยาวและรูปทรงการเปลี่ยนผ่านของส่วนที่ขึ้นรูปสามารถส่งผลต่อความลึกของการแทรกและตำแหน่งสุดท้ายของชิ้นงานได้ ในสายการประกอบรถยนต์ ความแปรผันดังกล่าวอาจส่งผลต่อตำแหน่งของส่วนประกอบและอุปกรณ์ติดตั้งที่เกี่ยวข้อง
5.4 การทำซ้ำในการผลิตจำนวนมาก
สำหรับการผลิตยานยนต์ คำถามที่เกี่ยวข้องไม่ได้อยู่ที่ว่าสามารถประกอบท่อที่ขึ้นรูปแล้วหนึ่งท่อได้สำเร็จหรือไม่ แต่คำถามที่ว่ากระบวนการนี้สามารถผลิตชิ้นส่วนที่ประกอบอย่างถูกต้องตามปริมาณการผลิตซ้ำ ๆ ได้หรือไม่สิ่งนี้ทำให้ความเสถียรของกระบวนการและความสามารถในการทำซ้ำของมิติเป็นศูนย์กลางของคุณภาพการขึ้นรูปขั้นสุดท้าย
6. การขึ้นรูปปลายท่อมีผลกระทบอย่างไรยานยนต์ประสิทธิภาพส่วนประกอบและความน่าเชื่อถือ
ความแม่นยำในการประกอบเป็นเพียงส่วนหนึ่งของสมการเท่านั้น เมื่อท่อที่ขึ้นรูปกลายเป็นส่วนหนึ่งของส่วนประกอบที่เสร็จแล้ว รูปทรงและสภาพของวัสดุที่สร้างขึ้นระหว่างการขึ้นรูปส่วนปลายสามารถส่งผลต่อพฤติกรรมทางกลของส่วนประกอบได้
6.1 ประสิทธิภาพการเชื่อมต่อและการเชื่อมต่อ
รูปทรงของส่วนปลายที่ขึ้นรูปจะกำหนดสภาพทางกายภาพของการเชื่อมต่อ ความพอดีที่ไม่เหมาะสม ข้อบกพร่องเฉพาะที่ หรือการแปรผันของมิติที่มากเกินไปสามารถลดความสอดคล้องในข้อต่อที่เกิดขึ้น และทำให้การเชื่อมต่อดาวน์สตรีมยากขึ้น
6.2 ความเข้มข้นของความเครียดในท้องถิ่น
การเปลี่ยนแปลงทางเรขาคณิตจะสร้างขอบเขตการเปลี่ยนแปลงซึ่งความเค้นเฉพาะจุดอาจแตกต่างไปจากความเค้นในส่วนท่อที่สม่ำเสมอการเปลี่ยนผ่านที่มีการควบคุมอย่างไม่เหมาะสม ข้อบกพร่องที่พื้นผิว หรือการเปลี่ยนแปลงทางเรขาคณิตอย่างฉับพลันจึงมีความสำคัญเมื่อส่วนประกอบต้องรับน้ำหนักซ้ำๆ
6.3 ความเหนื่อยล้าและความน่าเชื่อถือของโครงสร้าง
สำหรับชิ้นส่วนยานยนต์ที่ต้องเผชิญกับการโหลดแบบวนรอบ ความสมบูรณ์ของบริเวณที่เกิดขึ้นนั้นมีความสำคัญ รอยแตกร้าว การลดความหนาของผนังอย่างรุนแรง หรือการเปลี่ยนแปลงทางเรขาคณิตที่ไม่เอื้ออำนวยสามารถเกิดขึ้นได้พื้นที่ที่อาจเกิดความเสียหายจากความเหนื่อยล้า. ดังนั้นคุณภาพในการขึ้นรูปขั้นสุดท้ายจึงควรได้รับการประเมินโดยสัมพันธ์กับภาระการทำงานและสภาวะการเชื่อมของส่วนประกอบที่เสร็จแล้ว
6.4 ประสิทธิภาพการทำงาน
ในกรณีที่ปลายที่ขึ้นรูปทำให้เกิดการวางตำแหน่ง การยึด ระยะห่างหรือฟังก์ชันอื่นที่กำหนดไว้ การเบี่ยงเบนไปจากรูปทรงที่ต้องการอาจส่งผลต่อพฤติกรรมของการประกอบที่เสร็จสมบูรณ์ได้ ดังนั้นเกณฑ์การยอมรับที่เหมาะสมจึงควรเชื่อมโยงกับข้อกำหนดการทำงานจริงของส่วนประกอบ แทนที่จะเชื่อมโยงกับการตรวจสอบขนาดแบบแยกส่วน
7. การควบคุมคุณภาพในการขึ้นรูปปลายท่อยานยนต์
การควบคุมคุณภาพการขึ้นรูปส่วนปลายที่มีประสิทธิผลเป็นมากกว่าการตรวจสอบเส้นผ่านศูนย์กลางสุดท้าย วัตถุประสงค์คือเพื่อให้กระบวนการขึ้นรูปมีความเสถียรเพียงพอที่รูปทรงที่ขึ้นรูป สภาพพื้นผิว และความสมบูรณ์ของวัสดุจะตรงตามข้อกำหนดด้านการทำงานของส่วนประกอบที่เสร็จสมบูรณ์อย่างสม่ำเสมอ
7.1 การควบคุมมิติและเรขาคณิต
ลักษณะสำคัญอาจรวมถึง OD หรือ ID ที่เกิดขึ้น ความยาวในการขึ้นรูป ความกลม ขนาดการเปลี่ยนแปลง และความคลาดเคลื่อนที่กำหนดโดยการวาดอื่นๆ การวัดเหล่านี้ควรได้รับการควบคุมอย่างสม่ำเสมอ แทนที่จะถือเป็นการตรวจสอบครั้งเดียว
7.2 การตรวจสอบพื้นผิวและการขึ้นรูป-ข้อบกพร่อง
การตรวจสอบควรระบุรอยแตก ริ้วรอย ความเสียหายที่พื้นผิว การเสียรูปผิดปกติ และข้อบกพร่องอื่นๆ ที่อาจส่งผลต่อบริเวณที่ขึ้นรูป ในกรณีที่ข้อกำหนดคุณลักษณะของส่วนประกอบกำหนด สามารถใช้วิธีการเพิ่มเติมเพื่อตรวจสอบความสมบูรณ์ของพื้นที่ที่ขึ้นรูปได้
7.3 ความเสถียรของกระบวนการและการทำซ้ำ
การตรวจสอบขนาดเพียงอย่างเดียวไม่สามารถป้องกันการเปลี่ยนแปลงได้ หากตัวกระบวนการเองไม่เสถียร สภาพเครื่องมือ พารามิเตอร์การขึ้นรูป ความสม่ำเสมอของวัสดุ และการตรวจสอบชิ้นแรกหรือในกระบวนการ ควรได้รับการจัดการโดยเป็นส่วนหนึ่งของการควบคุมกระบวนการ สำหรับการผลิตยานยนต์ ความสามารถในการทำซ้ำในล็อตและขั้นตอนการผลิตถือเป็นสิ่งสำคัญอย่างยิ่ง
7.4 ตั้งแต่การขึ้นรูปปลายท่อจนถึงส่วนประกอบสำเร็จรูป
ปลายท่อที่ขึ้นรูปแล้วควรได้รับการประเมินในบริบทของฟังก์ชันดาวน์สตรีมในที่สุด ขนาดที่ยอมรับได้ในการแยกส่วนอาจยังคงเป็นปัญหาหากทำให้ขนาดไม่พอดี การต่อเชื่อมยาก หรือการวางตำแหน่งส่วนประกอบไม่ถูกต้อง แนวทางที่มุ่งเน้นกระบวนการจึงเชื่อมโยงการผลิตท่อ การขึ้นรูปขั้นสุดท้าย การประมวลผลขั้นปลาย และการตรวจสอบขั้นสุดท้าย แทนที่จะถือว่าการขึ้นรูปปลายเป็นการดำเนินการแบบแยกส่วน
สำหรับซีบีเอสวิธีการบูรณาการนี้หมายถึงการควบคุมการขึ้นรูปปลายท่อโดยเป็นส่วนหนึ่งของกระบวนการผลิตท่อในยานยนต์ที่กว้างขึ้น ควบคู่ไปกับการผลิตท่อที่มีความแม่นยำ การประมวลผลขั้นปลาย และการจัดการคุณภาพ เป้าหมายไม่ใช่เพียงแค่การผลิตปลายท่อที่ขึ้นรูปแล้ว แต่ยังเพื่อให้ได้รูปทรงท่อที่พร้อมเป็นส่วนประกอบโดยมีความสม่ำเสมอที่จำเป็นสำหรับการผลิตยานยนต์

บทสรุป
การขึ้นรูปปลายท่อเป็นขั้นตอนการผลิตตามหน้าที่ซึ่งมีอิทธิพลมากกว่าเส้นผ่านศูนย์กลางสุดท้ายของท่อมาก การลดขนาดและการขยายปลายท่อจะเปลี่ยนรูปทรงเฉพาะที่และสถานะของวัสดุของท่อ และความสำเร็จจะขึ้นอยู่กับปฏิสัมพันธ์ของคุณสมบัติของวัสดุ รูปทรงของท่อ อัตราส่วนการขึ้นรูป เครื่องมือ และสภาวะของกระบวนการ
เมื่อมีการควบคุมการขึ้นรูปส่วนปลายอย่างเหมาะสม รูปทรงที่ได้จะสามารถรองรับการเชื่อมต่อที่สม่ำเสมอ การประกอบที่แม่นยำ และประสิทธิภาพของส่วนประกอบที่เชื่อถือได้ เมื่อมีการควบคุมไม่ดี ข้อบกพร่องและความแปรผันของมิติอาจแพร่กระจายไปสู่การเชื่อมและการประกอบขั้นปลายน้ำ สำหรับผู้ผลิตท่อในยานยนต์ สิ่งสำคัญคือการจัดการการขึ้นรูปส่วนปลายโดยเป็นส่วนหนึ่งของคุณภาพและระบบการผลิตแบบบูรณาการ ไม่ใช่การทำงานแบบแยกส่วน
พื้นฐานการวิจัยและหมายเหตุบรรณาธิการ
กรอบทางเทคนิคของบทความนี้ได้รับการตรวจสอบโดยเปรียบเทียบกับงานวิจัยที่ผ่านการตรวจสอบโดยผู้ทรงคุณวุฒิเกี่ยวกับการขึ้นรูปปลายท่อ การศึกษาที่ได้รับการตีพิมพ์อธิบายถึงการขึ้นรูปปลายท่อเป็นกลุ่มของกระบวนการต่างๆ รวมถึงการขยายและการลดลง และระบุว่าการแตกหักแบบเหนียว การย่น และการโก่งงอเฉพาะจุดเป็นขีดจำกัดความสามารถในการขึ้นรูปที่สำคัญ นอกจากนี้ยังเน้นย้ำถึงอิทธิพลของรูปทรงของเครื่องมือ พฤติกรรมของวัสดุ แรงเสียดทาน และพารามิเตอร์ของกระบวนการที่มีต่อความสำเร็จในการขึ้นรูป
- อัลเวส, เอ็มแอล, อัลเมดา, บีพีพี, โรซ่า, พาร์, & มาร์ตินส์, พีเอเอฟ (2006) การขึ้นรูปปลายท่อผนังบาง วารสารเทคโนโลยีการแปรรูปวัสดุ, 177(1–3), 183–187. ดอย: 10.1016/j.jmatprotec.2006.04.040.
- อัลเวส, เอ็มแอล, กูเวีย, บีพีพี, โรซ่า, พาร์, & มาร์ตินส์, พีเอเอฟ (2006) การขยายและการลดท่อผนังบางโดยใช้แม่พิมพ์: การวิจัยเชิงทดลองและเชิงทฤษฎี วารสารนานาชาติด้านเครื่องมือกลและการผลิต, 46(12–13), 1643–1652 ดอย: 10.1016/j.ijmachtools.2005.08.018.
- Agrawal, AK, Narayanan, RG, & Kailas, SV (2017) พฤติกรรมการขึ้นรูปขั้นสุดท้ายของท่อ Al 6063-T6 ที่กวนด้วยแรงเสียดทานที่ความเร็วการหมุนของเครื่องมือต่างกัน การดำเนินการของสถาบันวิศวกรเครื่องกล ส่วน C DOI: 10.1177/0309324717724662